Износ конвейерных цепей и звездочек транспортера: причины, расчет по ГОСТ, ремонт
18.09.2026- Причины критического износа конвейерных цепей и звездочек
- Таблица дефектов тяговых узлов: симптомы и методы ремонта
- Алгоритм замера удлинения цепи и шага зубьев по ГОСТ
- Инженерный совет по смазке и профессиональный лайфхак механика
- Инженерный FAQ: эксплуатация цепных транспортеров в тяжелых условиях
Причины критического износа конвейерных цепей и звездочек
Цепные конвейеры и скребковые транспортеры работают в самых жестких b2b-условиях: перемещение горячего клинкера, абразивной руды, угля или влажного зерна. В отличие от ленточных аналогов, здесь тяговое усилие передается через жесткое зацепление зубьев звездочки и валиков цепи. Если нарушена соосность или просажен шаг, система начинает сжирать саму себя, что приводит к внезапному разрыву трассы и остановке всего цеха.
Для главного механика важно понимать, что износ цепного узла — это всегда двухсторонний процесс. Новая цепь, надетая на изношенную звездочку, умрет в три раза быстрее положенного срока. Прежде чем менять ремкомплект, необходимо исключить три главных фактора энтропии:
- Абразивное истирание. Мелкая пыль груза попадает в зазор между валиком и втулкой цепи, работая как наждачная бумага. Цепь начинает «вытягиваться» не из-за деформации металла, а из-за физического истирания шарниров.
- Перекос валов (несоосность). Если ведущий и ведомый валы не параллельны хотя бы на 1 градус, цепь набегает на звездочку с боковым смещением. Зубья начинают интенсивно стачиваться с одной стороны, а реборды роликов цепи просто срезает.
- Неправильное натяжение. Избыточный натяг перегружает подшипниковые узлы валов и ускоряет износ втулок. Чрезмерное ослабление приводит к тому, что холостая ветвь начинает вибрировать, бить по направляющим и может соскочить со звездочки.
Таблица дефектов тяговых узлов: симптомы и методы ремонта
| Признак дефекта привода | Техническая первопричина | Метод оперативного устранения |
|---|---|---|
| Характерный металлический хруст в районе ведущего вала | Несоответствие шага цепи и шага зубьев звездочки (износ профиля зуба) | Комплектная замена приводных звездочек и тяговой цепи |
| Односторонний износ боковых пластин цепи и торцов зубьев | Смещение (несоосность) звездочек относительно продольной оси конвейера | Выравнивание положения звездочек на валу по лазерному маркеру |
| Цепь совершает рывки и «скачет» по направляющим | Критическое провисание холостой ветви или заклинивание роликов шарниров | Регулировка винтовой натяжной станции, замена дефектных участков цепи |
Алгоритм замера удлинения цепи и шага зубьев по ГОСТ
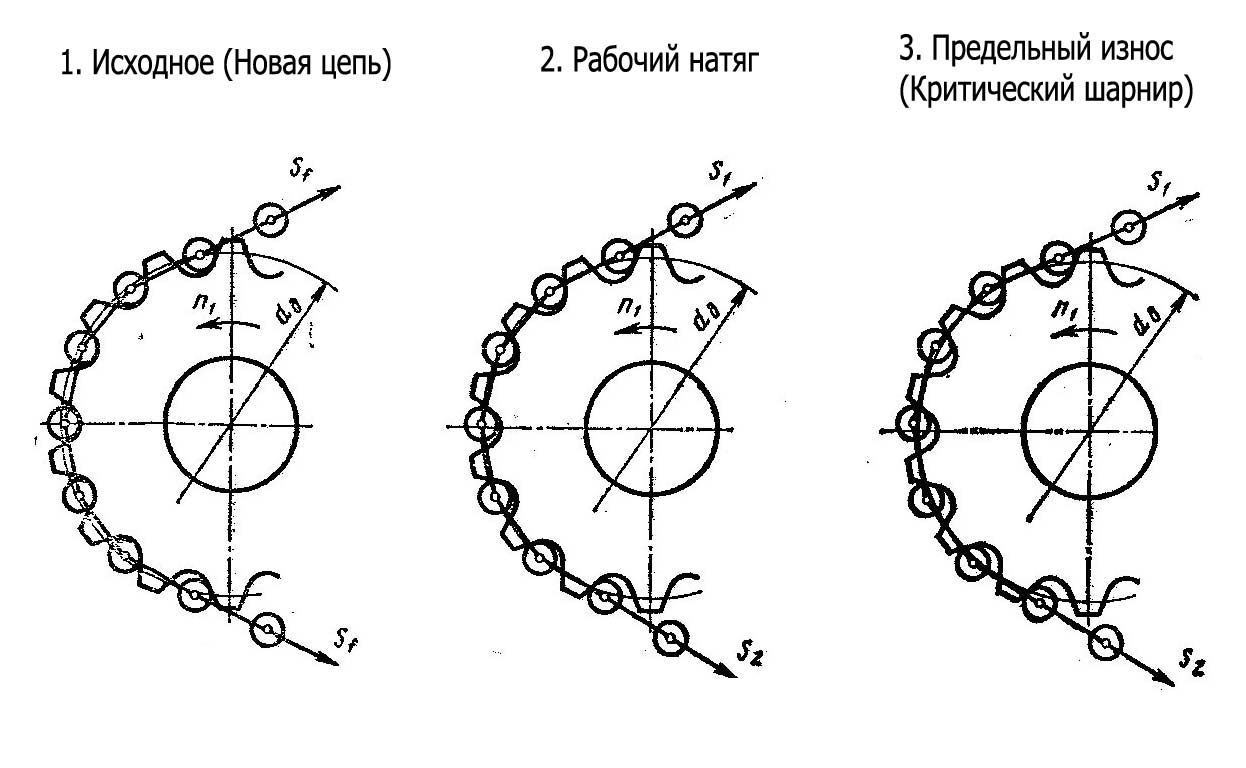
Инженерный чертеж-схема износа шарниров тяговой цепи конвейера на зубьях приводной звездочки.
Контроль геометрии выполняют на остановленном и заблокированном конвейере. Главное правило b2b-механики: «Шаг цепи измеряют на натянутом участке, беря базу минимум из 10 звеньев».
Возьмите штангенциркуль и замерьте общую длину отрезка из 10 звеньев между одинаковыми точками валиков. Разделите полученное число на 10 — это и будет реальный текущий шаг цепи. Согласно ГОСТ 588-81, если реальный шаг превышает номинальный (паспортный) более чем на 3%, цепь считается аварийной и подлежит немедленной утилизации. Профиль зубьев звездочки проверяют специальным шаблоном: если толщина зуба у основания уменьшилась на 20% от первоначальной — колесо идет под замену без вариантов.
Инженерный совет по смазке и профессиональный лайфхак механика
Когда нужно заменить тяжелую тяговую цепь длиной 30–50 метров, механики часто совершают ошибку — срезают старую и пытаются вручную протащить новую через всю станину, надрывая спины.
Поступите проще: расклепайте старую цепь в районе приводного вала, прикрепите к её концу начало новой цепи с помощью временного соединительного звена. После этого включите мотор-редуктор на самой низкой скорости (или прокрутите вал вручную ломом). Старая цепь, выходя из конвейера, сама идеально протащит новую по всем звездочкам и направляющим за 5 минут без всяких b2b-усилий.