
Электромеханические листогибы
Свежие объявления
 07/10/2026
Вальцовочный станок АВС-1300х1.2мм Производитель: Станки Урала Габариты (ДхШхВ): 1600×850×1100 мм Вес: 210 кг C целью изготовления качественных обечаек валы изготавливаются на ЧПУ станках, в результате чего вы можете вальцевать металл толщиной от 0.35 мм до 1.2 мм и получать только качественные дета...
 10/07/2026
Станок листогибочный электромеханический STALEX EFMS 2520 Тип привода Электромеханический Максимальная толщина листа, мм 1.0 Максимальная рабочая длина, мм 2520 Максимальный угол гибки 135° Мощность двигателя, кВт 0.37/0.75 Рабочая длина 2520 мм Толщина металла сталь σв ≤400МПа 1,0 мм Мощность двига...
 10/07/2026
Станок листогибочный электромеханический STALEX EFMS 2020 Тип привода Электромеханический Максимальная толщина листа, мм 1.5 Максимальная рабочая длина, мм 2020 Максимальный угол гибки 135° Мощность двигателя, кВт 0.37/0.75 Рабочая длина 2020 мм Толщина металла сталь σв ≤400МПа 1,5 мм Мощность двига...
 10/07/2026
Станок листогибочный электромеханический STALEX EFMS 3020 Тип привода Электромеханический Максимальная толщина листа, мм 1.0 Максимальная рабочая длина, мм 3020 Максимальный угол гибки 135° Рабочая длина 3020 мм Толщина металла сталь σв ≤400МПа 1,0 мм Мощность двигателя прижимной планки 0,37 кВт Мощ...
 05/10/2025
Листогиб электромеханический 1000х2.2 Производитель СТД Страна-производитель Россия Тип привода Электрический Рабочая длина 1000 мм Толщина металла 2.2 мм Наименьший радиус 2.5 мм Угол гибки 135 ° Габариты: Длина 1530 мм Ширина 700 мм Высота 1100 мм Вес 440 кг Листогиб 1000х2.2 это электромеханическ...
 05/10/2025
Листогиб электромеханический 1000х4.0 Производитель СТД Страна-производитель Россия Тип привода Электрический Рабочая длина 1000 мм Толщина металла 4.0 мм Наименьший радиус 5 мм Угол гибки 135 ° Габариты: Длина 1600 мм Ширина 1140 мм Высота 1100 мм Листогиб 1000х4.0 это электромеханический станок ро...
 05/10/2025
Листогиб электромеханический 1500х2.0 Производитель СТД Страна-производитель Россия Тип привода Электрический Рабочая длина 1500 мм Толщина металла 2.0 мм Наименьший радиус 2.5 мм Угол гибки 135 ° Габариты Длина 2030 мм Ширина 700 мм Высота 1100 мм Вес 540 кг Описание Листогиб 1500х2.0 это электроме...
 05/10/2025
Листогиб электромеханический 1500х3.0 Производитель СТД Страна-производитель Россия Тип привода Электрический Рабочая длина 1500 мм Толщина металла 3.0 мм Наименьший радиус 4 мм Угол гибки 135 ° Габариты: Длина 2100 мм Ширина 1140 мм Высота 1100 мм Вес 770 кг Листогиб 1500х3.0 это электромеханически...
 04/10/2025
Листогиб электромеханический 2000х1.5 Производитель СТД Страна-производитель Россия Тип привода Электрический Рабочая длина 2000 мм Толщина металла 1.5 мм Наименьший радиус 2.5 мм Угол гибки 135 ° Габариты: Длина 2530 мм Ширина 1000 мм Высота 1100 мм Вес 645 кг Листогиб 2000х1.5 это электромеханичес...
 04/10/2025
Листогиб электромеханический 2000х2.5 Производитель СТД Страна-производитель Россия Тип привода Электрический Рабочая длина 2000 мм Толщина металла 2.5 мм Наименьший радиус 3.5 мм Угол гибки 135 ° Габариты: Длина 2600 мм Ширина 1140 мм Высота 1100 мм Вес 840 кг Листогиб 2000х2.5 это электромеханичес...
 04/10/2025
Листогиб электромеханический 2500х1.2 Производитель СТД Страна-производитель Россия Тип привода Электрический Рабочая длина 2500 мм Толщина металла 1.2 мм Наименьший радиус 2.5 мм Угол гибки 135 ° Габариты Длина 3030 мм Ширина 1000 мм Высота 1100 мм Вес 746 кг Листогиб 2500х1.2 это электромеханическ...
 04/10/2025
Листогиб электромеханический 2500х2.0 Производитель СТД Страна-производитель Россия Тип привода Электрический Рабочая длина 2500 мм Толщина металла 2.0 мм Наименьший радиус 3 мм Угол гибки 135 ° Габариты Длина 3100 мм Ширина 1140 мм Высота 1100 мм Вес 746 кг Листогиб 2500х2.0 это электромеханический...
 03/10/2025
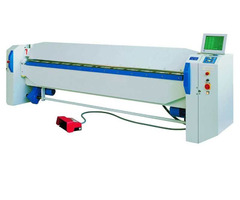
Листогиб электромеханический Schechtl MAX 100 Длина листа, мм 1040 Толщина листа, сталь (σв < 400 МПа), мм 3,5 Толщина листа, алюминий (σв < 250 МПа), мм 5,0 Размеры, мм. (Модели c 1-ступенчатым управление, EC). 1950x660x1200 Размеры, мм. (Модели CNC) 1950x1800x1440 Масса, кг. (Модели c 1-ступ...
 03/10/2025
Листогиб электромеханический Schechtl MAX 150 Длина листа, мм 1540 Толщина листа, сталь (σв < 400 МПа), мм 3,0 Толщина листа, алюминий (σв < 250 МПа), мм 4,5 Размеры, мм. (Модели c 1-ступенчатым управление, EC). 2450x660x1200 Размеры, мм. (Модели CNC) 2450x1800x1440 Масса, кг. (Модели c 1-ступ...
 03/10/2025
Листогиб электромеханический Schechtl MAX 200 Длина листа, мм 2040 Толщина листа, сталь (σв < 400 МПа), мм 2,5 Толщина листа, алюминий (σв < 250 МПа), мм 4,0 Размеры, мм. (Модели c 1-ступенчатым управление, EC). 2950x660x1200 Размеры, мм. (Модели CNC) 2950x1800x1440 Масса, кг. (Модели c 1-ступ...
 03/10/2025
Листогиб электромеханический Schechtl MAX 250 Длина листа, мм 2540 Толщина листа, сталь (σв < 400 МПа), мм 2,0 Толщина листа, алюминий (σв < 250 МПа), мм 3,0 Размеры, мм. (Модели c 1-ступенчатым управление, EC). 3450x660x1200 Размеры, мм. (Модели CNC) 3450x1800x1440 Масса, кг. (Модели c 1-ступ...
 03/10/2025
Листогиб электромеханический Schechtl MAX 310 Длина листа, мм 3100 Толщина листа, сталь (σв < 400 МПа), мм 1,5 Толщина листа, алюминий (σв < 250 МПа), мм 2,0 Размеры, мм. (Модели c 1-ступенчатым управление, EC). 3990x660x1200 Размеры, мм. (Модели CNC) 3990x1800x1440 Масса, кг. (Модели c 1-ступ...
 03/10/2025
Листогиб электромеханический Schechtl MAX 250 Длина листа, мм 2540 Толщина листа, сталь (σв < 400 МПа), мм 2,0 Толщина листа, алюминий (σв < 250 МПа), мм 3,0 Размеры, мм. (Модели c 1-ступенчатым управление, EC). 3450x660x1200 Размеры, мм. (Модели CNC) 3450x1800x1440 Масса, кг. (Модели c 1-ступ...
 03/10/2025
Листогиб электромеханический Schechtl MAZ 200 Рабочая длина, мм 2040 Толщина листа, сталь (400 Н/мм2), мм 3,5 Толщина листа, нерж сталь (600 N/мм2), мм 2,25 Толщина листа, алюминий (250 N/мм2), мм 5 Листогиб Schechtl MAZ 200 это электромеханический станок немецкого производителя с эксцентриковым мех...
 03/10/2025
Листогиб электромеханический Schechtl MAZ 250 Рабочая длина, мм 2540 Толщина листа, сталь (400 Н/мм2), мм 3 Толщина листа, нерж сталь (600 N/мм2), мм 2 Толщина листа, алюминий (250 N/мм2), мм 4 Листогиб Schechtl MAZ 250 это электромеханический станок немецкого производителя с эксцентриковым механизм...
 03/10/2025
Листогиб электромеханический Schechtl MAZ 310 Рабочая длина, мм 3100 Толщина листа, сталь (400 Н/мм2), мм 2,5 Толщина листа, нерж сталь (600 N/мм2), мм 1,5 Толщина листа, алюминий (250 N/мм2), мм 3,5 Листогиб Schechtl MAZ 310 это электромеханический станок немецкого производителя с эксцентриковым ме...
Компании в категории Электромеханические листогибы
Компании дилеры и магазины, которые совсем недавно были зарегистрированы на сайте. Посмотрите товары компаний, Вы точно найдете то, что Вам нужно, будь то "Электромеханические листогибы" или что-то другое.
Электромеханические листогибы объявления на ОБОРУДОВАНИЕ ПРОФ ОНЛАЙН
Добро пожаловать в специализированный B2B-каталог электромеханического листогибочного оборудования. Электромеханические листогибы (высокопроизводительные поворотные станки с мотор-редукторами и электронным ЧПУ-управлением от брендов Jouanel, Schechtl, Cidana, а также отечественных кузнечно-прессовых заводов) — это базовый класс тяжелого цехового оборудования для автоматизации заготовительного производства. Прижим заготовки и радиальное перемещение гибочной балки здесь осуществляются за счёт синхронизированных электродвигателей, цилиндрических или червячных редукторов и системы коленчатых эксцентриков. Станки обеспечивают минимальное время рабочего цикла деформации и незаменимы при поточном выпуске элементов вентиляции по ГОСТ 24751-81, фасадных кассет, лотков и сложного строительного профиля.
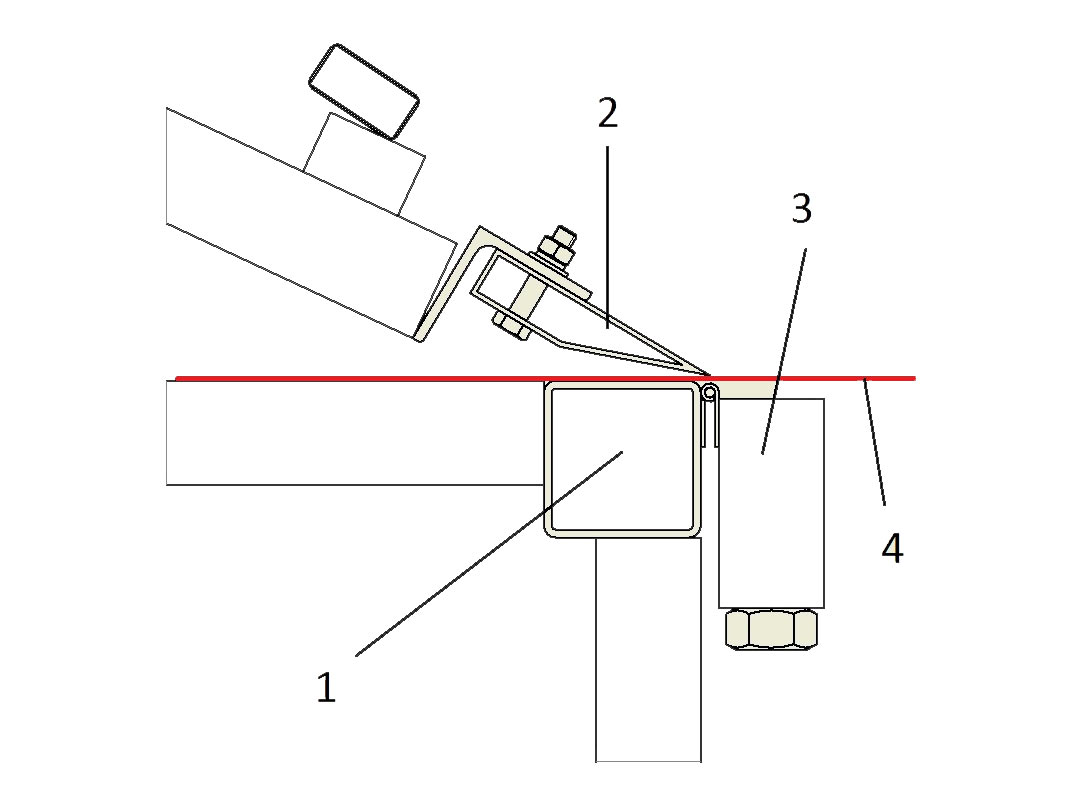
Инженерная практика: кинематика привода, предел текучести сталей и нормативная база ГОСТ
Главный рабочий параметр электромеханического станка — крутящий момент на валу привода и жесткость конструкции балок. Согласно расчетным формулам холодной гибки из Справочника Анурьева (Том 3), механические свойства перерабатываемого проката напрямую определяют упругую деформацию (эффект пружинения). При настройке конечных выключателей или угловых датчиков ЧПУ оператор обязан учитывать химический состав и предел текучести стали (σs), закладывая угол технологического перегиба в пределах 3°–6°.
При подборе б/у и новых электромеханических станков под серийные задачи производства инженеры опираются на следующие государственные стандарты и нормативные справочники:
- ✔ГОСТ 14918-2020 — регламентирует сортамент, механические свойства и качество поверхности тонколистового оцинкованного проката (марки стали 08пс, 08кп, 08Ю), используемого жестянщиками.
- ✔ГОСТ 34180-2017 — устанавливает требования к прокату с полимерным покрытием (полиэстер, пурал, пластизоль). Электромеханический прижим без трения сохраняет целостность защитного слоя, что строго удовлетворяет требованиям СНиП II-26-76 (Кровли).
- ✔ГОСТ 19281-2014 — определяет параметры проката повышенной прочности (низколегированные стали типа 09Г2С) для тяжелых цеховых задач.
- ✔ГОСТ 12.2.017-93 — кузнечно-прессовое оборудование. Регламентирует нормы безопасности, жесткости станин и точности кинематических пар поворотных механизмов.
В отличие от гидравлики, где при перегрузке просто сработает предохранительный клапан и сбросит давление, в электромеханике вся инерционная нагрузка напрямую бьет по жесткой кинематической схеме. Попытка согнуть лист, превышающий паспортный предел прочности (σв), вызывает мгновенный механический клин. Это гарантированно приводит к срезанию зубьев шестерен редуктора, скручиванию торсионных валов, деформации эксцентриков или выгоранию пусковых контакторов в электрошкафу.
На б/у электромеханических станках открытые шестерни главного привода и зубчатые венцы поворотной балки постоянно собирают цеховую пыль, окалину и остатки цинка. Стандартные пластичные смазки (Литол-24, Солидол) превращаются из-за этого в наждачный абразив, стачивая профиль зуба за пару сезонов. Лайфхак: полностью очистите венцы смывкой или керосином и перейдите на сухие графитовые или тефлоновые (PTFE) кабельные спреи. Они образуют прочную, сухую скользящую пленку, к которой металлическая пыль не липнет вообще, продлевая ресурс дорогостоящих шестерен в 3-4 раза.
При интенсивной поточной работе на серийном производстве электромагнитный дисковый тормоз основного двигателя (отвечающий за остановку балки строго в заданной точке) сильно нагревается. Из-за теплового расширения фрикционных накладок зазор в муфте плывет, и станок начинает делать микровыбег по инерции. Угол гиба на деталях начинает уплывать в брак на 1°–2°. Для стабилизации геометрии гиба организуйте принудительный обдув корпуса тормозной муфты небольшим вентилятором (типа улитки на 220В), чтобы удерживать температуру узла в пределах 45–50°C, либо скорректируйте в управляющей программе время задержки реверсивного включения на 0.3 секунды.
Полезные советы и FAQ по эксплуатации электромеханических листогибов
В чём ключевое преимущество электромеханического листогиба перед гидравлическим прессом?
Главный плюс электромеханического привода — высокая скорость рабочего цикла и стабильность при минусовых температурах. Поворотный станок выполняет гиб в среднем в 1.5 раза быстрее гидравлики аналогичной длины. Поскольку в его системе отсутствует гидравлическое масло, станок можно без проблем эксплуатировать в неотапливаемых ангарах и цехах зимой. Ему не нужен долгий прогрев, а вязкость рабочей среды не зависит от температуры воздуха, что исключает протечки манжет и сальников.
Чем опасен неравномерный износ или растяжение цепей вспомогательного привода?
На большинстве электромеханических листогибов синхронизация левого и правого эксцентриковых механизмов прижима идет через общую цепную или ременную передачу. При ее критическом растяжении или перескакивании цепи хотя бы на один зуб, прижимная балка начинает опускаться с микроперекосом. В результате один край заготовки зажимается намертво, а второй проскальзывает во время поворота фартука, полностью нарушая допуски плоскостности изделия. Регулярно проверяйте натяжение приводных цепей согласно регламентам технического обслуживания кузнечно-прессовых машин.
Какое масло необходимо заливать в редукторы электромеханических станков для работы под нагрузкой?
Для тяжелонагруженных редукторов листогибочных станков применяется высококачественное редукторное масло с пакетом противозадирных присадок (EP) и вязкостью ISO VG 220 или 320 (например, Mobilgear 600 XP 220 или Shell Omala S2 G 220). Использование обычных индустриальных масел без EP-присадок приведет к быстрому точечному выкрашиванию (питтингу) зубьев шестерен под ударными нагрузками в момент дожима листа.