
Гидравлические листогибы
Свежие объявления
 10/07/2026
Станок листогибочный гидравлический STALEX HW2500x4.0 Тип привода Гидравлический Максимальная толщина листа, мм 4.0 Максимальная рабочая длина, мм 2500 Максимальный угол гибки 135° Мощность двигателя, кВт 5.0 Макс. толщина листа (сталь ≤400 мПа), мм 4,0 Макс. толщина листа (нерж. сталь), мм 2,5 Рабо...
 10/07/2026
Станок листогибочный гидравлический STALEX HW1830x3.5 Тип привода Гидравлический Максимальная толщина листа, мм 3.5 Максимальная рабочая длина, мм 1830 Максимальный угол гибки 135° Мощность двигателя, кВт 3.7 Макс. толщина листа (сталь ≤400 мПа), мм 3,5 * Макс. толщина листа (нерж. сталь), мм 2,5 Ра...
 10/07/2026
Станок листогибочный гидравлический STALEX HW2440x3.5 Тип привода Гидравлический Максимальная толщина листа, мм 3.5 Максимальная рабочая длина, мм 2440 Максимальный угол гибки 135° Мощность двигателя, кВт 5.0 Рабочая длина гибки, мм 2440 Толщина материала сталь σв ≤400МПа, мм 3.5 Угол гибки 135° Ход...
 10/07/2026
Станок листогибочный гидравлический STALEX HW3050x3.5 Тип привода Гидравлический Максимальная толщина листа, мм 3.5 Максимальная рабочая длина, мм 3050 Максимальный угол гибки 135° Мощность двигателя, кВт 7.5 Макс. толщина листа (сталь ≤400 мПа), мм 3,5 Макс. толщина листа (нерж. сталь), мм 2,5 Рабо...
 10/07/2026
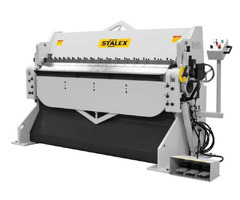
Станок листогибочный гидравлический STALEX HW1300x3.5 Тип привода Гидравлический Максимальная толщина листа, мм 3.5 Максимальная рабочая длина, мм 1300 Максимальный угол гибки 135° Мощность двигателя, кВт 3.7 Макс. толщина листа (сталь ≤400 мПа), мм 3,5 Макс. толщина листа (нерж. сталь), мм 2,5 Рабо...
 10/07/2026
Гидравлический листогиб Stalex PBK-2x4000 Максимальная толщина листа, мм 2.0 Максимальная рабочая длина, мм 4000 Максимальный угол гибки 135° Мощность двигателя, кВт 7.5 Макс. длина гиба 4000 мм Макс. толщина (сталь) 2.0 мм (углеродистая сталь) Макс. толщина (нерж. сталь) 1,5 мм Угол гиба 0~135° Бес...
 10/07/2026
Листогиб сегментный гидравлический с гильотиной STALEX HSBC-1018 Тип привода Гидравлический Максимальная толщина листа, мм 1,2 Максимальная рабочая длина, мм 3100 Максимальный угол гибки 130° Мощность двигателя, кВт 2.2 Рабочая длина (длина гиба), мм 3100 Максимальная толщина гибки при работе со ста...
 10/07/2026
Станок листогибочный гидравлический Stalex HBV-48A Максимальная рабочая длина, мм 1250 Максимальный угол гибки 90° Мощность двигателя, кВт 3.0 Тип привода гидравлический Усилие в тоннах 30 тонн Макс. угол гибки 90° При гибки стали Ст3сп (Сталь конструкционная углеродистая обыкновенного качества) Тол...
 07/10/2025
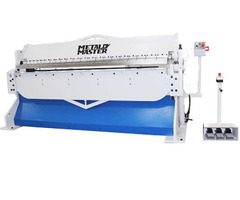
Листогиб гидравлический Metal Master HBS-100. Длина сгибаемой заготовки, мм 1220 Максимальная толщина листа, мм 3.5 Угол гиба, град 0 ~135 Ход гидроцилиндра, мм 400 Давление, МПа 15 Скорость гидроцилиндра мм/с 50-58 Рабочее давление двигателя МПа 12 Диапазон скорости двигателя оборотов в минуту <...
 07/10/2025
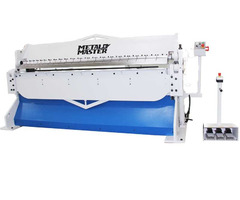
Листогиб гидравлический Metal Master HBS-200. Длина сгибаемой заготовки, мм 1830 Максимальная толщина листа, мм 3.5 Угол гиба, град 0 ~135 Ход гидроцилиндра, мм 400 Давление, МПа 15 Скорость гидроцилиндра мм/с 50-85 Рабочее давление двигателя МПа 12 Диапазон скорости двигателя оборотов в минуту <...
 07/10/2025
Листогиб гидравлический Metal Master HBS-250. Длина сгибаемой заготовки, мм 2440 Максимальная толщина листа, мм 3.5 Угол гиба, град 0 ~135 Ход гидроцилиндра, мм 400 Давление, МПа 15 Скорость гидроцилиндра мм/с 50-85 Рабочее давление двигателя МПа 9-13 Диапазон скорости двигателя оборотов в минуту &l...
 07/10/2025
Листогиб гидравлический Metal Master HBS-300. Длина сгибаемой заготовки, мм 3050 Максимальная толщина листа, мм 3.5 Угол гиба, град 0 ~135 Ход гидроцилиндра, мм 400 Давление, МПа 15 Скорость гидроцилиндра мм/с 50-75 Рабочее давление двигателя МПа 16 Диапазон скорости двигателя оборотов в минуту <...
 06/10/2025
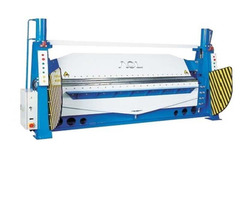
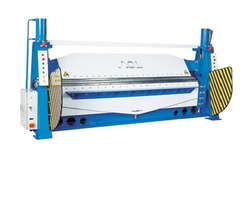
Листогиб с гидравлическим приводом ACL W62Y 3x2500. Толщина материала, мм 3 Длина листа, мм 2500 Угол поворота нижней балки,° 135 Ход верхней балки, мм 200 Количество гибов в мин 5 Длина х Ширина х Высота 3270 х 1100 х 1250 Вес, кг 2800 Мощность мотора, кВт 4,5 Листогиб ACL W62Y 3x2500 с гидравличес...
 06/10/2025
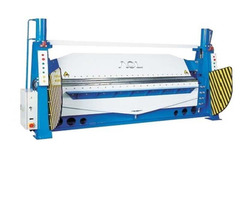
Листогиб с гидравлическим приводом ACL W62Y 3x3100. Толщина материала, мм 3 Длина листа, мм 3100 Угол поворота нижней балки,° 135 Ход верхней балки, мм 200 Количество гибов в мин 5 Длина х Ширина х Высота 3900 х 1000 х 1800 Вес, кг 3300 Мощность мотора, кВт 4,5 Листогиб ACL W62Y 3x3100 с гидравличес...
 06/10/2025
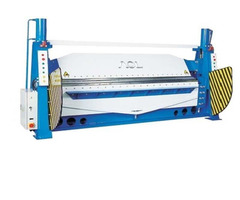
Листогиб с гидравлическим приводом ACL W62Y 4x2500. Толщина материала, мм 4 Длина листа, мм 2500 Угол поворота нижней балки,° 135 Ход верхней балки, мм 200 Количество гибов в мин 5 Длина х Ширина х Высота 3800 х 1000 х 1800 Вес, кг 3800 Мощность мотора, кВт 5,5 Листогиб ACL W62Y 4x2500 с гидравличес...
 06/10/2025
Листогиб с гидравлическим приводом ACL W62Y 5x2000. Толщина материала, мм 5 Длина листа, мм 2000 Угол поворота нижней балки,° 135 Ход верхней балки, мм 200 Количество гибов в мин 5 Длина х Ширина х Высота 2800 х 1000 х 1800 Вес, кг 3500 Мощность мотора, кВт 5,5 Листогиб ACL W62Y 5x2000 с гидравличес...
 06/10/2025
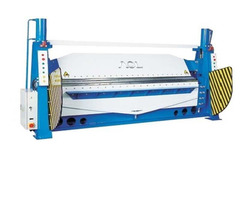
Листогиб с гидравлическим приводом ACL W62Y 3x4000. Толщина материала, мм 3 Длина листа, мм 4000 Угол поворота нижней балки,° 100 Ход верхней балки, мм 50 Длина х Ширина х Высота 5200 х 1200 х 2200 Вес, кг 6000 Мощность мотора, кВт 5,5 Листогиб ACL W62Y 3x4000 с гидравлическим приводом это универсал...
 06/10/2025
Листогиб с гидравлическим приводом ACL W62Y 2x6000. Толщина материала, мм 2 Длина листа, мм 6000 Угол поворота нижней балки,° 100 Ход верхней балки, мм 50 Длина х Ширина х Высота 7200 х 1200 х 2300 Вес, кг 9000 Мощность мотора, кВт 7,5 Листогиб ACL W62Y 2x6000 с гидравлическим приводом это универсал...
 06/10/2025
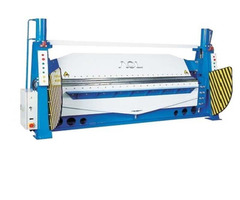
Листогиб с гидравлическим приводом ACL W62Y 1,5x9000. Толщина материала, мм 1,5 Длина листа, мм 9000 Угол поворота нижней балки,° 100 Ход верхней балки, мм 50 Длина х Ширина х Высота 11000 х 1300 х 1800 Вес, кг 9500 Мощность мотора, кВт 11,5 Листогиб ACL W62Y 1,5x9000 с гидравлическим приводом это у...
Компании в категории Гидравлические листогибы
Компании дилеры и магазины, которые совсем недавно были зарегистрированы на сайте. Посмотрите товары компаний, Вы точно найдете то, что Вам нужно, будь то "Гидравлические листогибы" или что-то другое.
Гидравлические листогибы объявления на ОБОРУДОВАНИЕ ПРОФ ОНЛАЙН
Добро пожаловать в специализированный B2B-раздел гидравлического листогибочного оборудования. Гидравлические листогибы (гидравлические прессы, представленные брендами STALEX, ручными мобильными и тяжелыми промышленными станками с ЧПУ) — это вершина мощности в сфере холодной деформации металла. В отличие от ручной механики или магнитных индукторов, прижим и гибка здесь осуществляются за счёт мощных гидравлических цилиндров, развивающих усилие от 10 до 400 тонн и более. Это промышленное оборудование предназначено для высокоточной серийной гибки толстолистового конструкционного проката, изготовления швеллеров, уголков, лотков и сложных гнутых профилей по ГОСТ 19281-2014.

Инженерная практика: расчет усилия пресса, давление в барах и выбор матриц
Главный рабочий параметр гидравлического пресса — номинальное усилие (P, тонны) и рабочее давление в гидросистеме (измеряемое в барах/МПа). Согласно расчётным номограммам из Справочника конструктора-машиностроителя Анурьева (Том 3), требуемое усилие гибки прямо пропорционально пределу текучести стали (σs), длине гиба и квадрату толщины листа, и обратно пропорционально ширине раскрытия V-образной матрицы.
Технологический закон подбора инструмента (Правило 8-ми толщин): Для безопасной работы и исключения пластической деформации (прогиба) ножей и пуансонов, ширина раскрытия ручья V-матрицы (V) для сталей марки 08пс или Ст3 по ГОСТ 14918-2020 должна быть строго в 8 раз больше толщины обрабатываемого металла (при толщине до 6 мм). Если попытаться согнуть лист толщиной 4 мм в узкой матрице шириной 16 мм вместо положенных 32 мм, давление в гидросистеме резко подскочит выше критических бар, что вызовет деформацию пуансона, сколы на многоручьевой матрице или пробой уплотнений гидроцилиндра.
При гибке на гидравлическом прессе толстого листа с готовым полимерным покрытием или нержавейки по ГОСТ 34180-2017, жесткие края V-образной матрицы гарантированно оставляют глубокие царапины и следы продавливания на металле, сдирая защитный слой полиэстера или пурала. Чтобы сохранить идеальный товарный вид детали и соблюсти требования СНиП II-26-76, цеховые мастера используют простой лайфхак: на зеркало V-матрицы сверху укладывают полосу плотной полиуретановой пленки толщиной 0.5–1 мм или специальную гибочную ткань. Пленка работает как демпфер, лист мягко скользит по ручью, и на выходе вы получаете идеальный профиль без единой царапины.
При интенсивной серийной работе в горячем цеху рабочая жидкость (гидравлическое масло) быстро теряет вязкость, нагреваясь выше 60°C. Из-за этого падает реальное давление в барах, начинают «перепускать» клапаны, и угол гиба на деталях уплывает. Чтобы не останавливать производство на охлаждение, опытные гидравлики советуют: контролируйте уровень масла в баке (он всегда должен быть на максимуме для лучшего теплообмена), а если станок б/у и не оборудован масляным радиатором, установите на бак обычный бытовой вентилятор-улитку, направленный на металлический корпус гидростанции. Это снизит температуру масла на 5–7°C, чего хватит для удержания точности угла гиба.
Полезные советы и FAQ по эксплуатации гидравлических листогибов
Как правильно рассчитать усилие гидравлического пресса под конкретную толщину листа?
Для экспресс-расчёта конструкторы используют упрощённую формулу Анурьева: F = (1.42 * σs * b * s²) / V, где b — длина гиба (м), s — толщина листа (мм), а V — ширина раскрытия матрицы (мм). Например, для гибки 1 метра стали Ст3 (σs ≈ 240 МПа) толщиной 3 мм на стандартной матрице V=24 мм потребуется усилие около 25–28 тонн. При покупке б/у пресса всегда закладывайте запас по тоннажу не менее 20% от максимального расчётного значения, чтобы гидросистема не работала на предельных барах.
Какие признаки указывают на критический износ гидравлических манжет цилиндра?
В соответствии с регламентами обслуживания кузнечно-прессового оборудования по ГОСТ 12.2.017-93, главными признаками износа уплотнений являются: «проседание» (самопроизвольное опускание) верхней гибочной балки под собственным весом в режиме удержания давления, появление масляного тумана или подтёков на штоке гидроцилиндра, а также неравномерный, скачкообразный ход балки при опускании. Эксплуатация пресса с изношенными манжетами категорически запрещена, так как это ведет к перекосу балки и порче дорогостоящих направляющих.
Зачем нужна компенсация прогиба рабочего стола (система бомбирования) на гидропрессах?
При длине гиба от 2.5–3 метров центральная часть станины и верхняя балка под усилием в десятки тонн испытывают упругий прогиб. Если его не компенсировать, угол гиба по краям детали будет ровно 90°, а в центре — 93°–95° (эффект «лодки»). На современных станках с ЧПУ эту деформацию компенсирует система гидравлического или механического бомбирования (выгибания стола навстречу балке). На старых б/у станках без ЧПУ для этого используют специальные клиновые компенсаторы, выставляемые оператором вручную перед началом смены.
Meta Keywords для плагина: гидравлический листогиб, купить гидравлический листогиб, гидравлический пресс бу, листогибочный пресс с чпу, stalex, пресс для гибки металла, v-образная матрица, пуансон, расчет усилия гибки