
Прессы листогибы
Свежие объявления
 10/07/2026
Пресс гидравлический STALEX HPB-300D Мощность 3000 кН Усилие в тоннах 300 тонн Номинальное давление 31,5 МПа Ход поршня 300 Подъём рабочего стола не предусмотрено Скорость поршня: Рабочих ход 4 мм/с Обратный ход (подъём) 22 мм/с Холостой ход 16 мм/с Производительность масляного насоса гидравлической...
 10/07/2026
Пресс гидравлический STALEX HPB-200D Мощность 2000 кН Усилие в тоннах 200 тонн Номинальное давление 31,5 МПа Ход поршня 300 Подъём рабочего стола не предусмотрено Скорость поршня: Рабочих ход 4 мм/с Обратный ход (подъём) 22 мм/с Холостой ход 16 мм/с Производительность масляного насоса гидравлической...
 10/07/2026
Пресс гидравлический STALEX HPB-150D Мощность 1500 кН Усилие в тоннах 150 тонн Номинальное давление 31,5 МПа Ход поршня 250 Подъём рабочего стола не предусмотрено Скорость поршня: Рабочих ход 4 мм/с Обратный ход (подъём) 22 мм/с Холостой ход 16 мм/с Производительность масляного насоса гидравлической...
 10/07/2026
Пресс гидравлический STALEX HPB-1500 Мощность 1500 кН Усилие в тоннах 150 тонн Номинальное давление 30 мПа Ход поршня 250 мм Скорость поршня Рабочая скорость 2,5 мм/с Скорость возврата 12 мм/c Ход стола 270 мм Производительность масляного насоса гидравлической станции Высокая скорость 15 л/мин Низка...
 10/07/2026
Пресс гидравлический STALEX HPB-790 Усилие, кН 500 Усилие, тонн 50 Номинальное давление, МПа 25 Производительность масляного насоса 7.0 л / мин Мощность мотора 3 кВт Рабочее напряжение 380В - 50Гц - 3 фазы Макс. длина сгибания 790 мм Макс. толщина гибки на ширину 400 мм Сталь 3 (Ст3сп) 8мм Алюминий ...
 11/09/2025
MetalTec HBM 30/1600 Листогибочные гидравлические прессы с контроллером E22 Усилие 300 кН Рабочая длина 1600 мм Мощность двигателя 4 кВт Рабочая скорость 8 мм/с Вес 1600 кг Усилие,кН 300 Усилие, тонн 30 Рабочая длинна, мм 1600 Расстояние между колоннами, мм 1200 Глубина подачи (зев), мм 180 Ход пуан...
 11/09/2025
MetalTec HBM 40/2500 (E22, инвертор заднего упора) листогибочный гидравлический пресс Усилие 400 кН Рабочая длина 2500 мм Мощность двигателя 4 кВт Рабочая скорость 9 мм/с Вес 2300 кг Усилие,кН 400 Усилие, тонн 40 Рабочая длинна, мм 2500 Расстояние между колоннами, мм 1900 Глубина подачи (зев), мм 32...
 11/09/2025
MetalTec HBM 63/2500 (E22, инвертор заднего упора) листогибочный гидравлический пресс Усилие 630 кН Рабочая длина 2500 мм Мощность двигателя 5,5 кВт Рабочая скорость 11 мм/с Вес 3100 кг Усилие, кН 630 Усилие, тонн 63 Длина гиба, мм 2500 Расстояние между колоннами, мм 2050 Глубина подачи (зев), мм 18...
 11/09/2025
MetalTec HBM 100/3200М (E22, ручная компенсация прогиба) листогибочный гидравлический пресс Усилие 1000 кН Рабочая длина 3200 мм Мощность двигателя 7,5 кВт Рабочая скорость 8 мм/с Вес 6200 кг Ось R Ручная регулировка Усилие, кН 1000 Усилие, тонн 100 Длина гиба, мм 3200 Расстояние между колоннами, мм...
 11/09/2025
MetalTec HBM 125/2500 (E22, инвертор заднего упора) гидравлический листогибочный пресс Усилие 1250 кН Рабочая длина 2500 мм Мощность двигателя 7,5 кВт Рабочая скорость 8 мм/с Вес 6000 кг Усилие,кН 1250 Усилие, тонн 125 Рабочая длина, мм 2500 Расстояние между колоннами, мм 2050 Глубина подачи (зев), ...
 09/09/2025
MetalTec HBM 125/3200M (E22, ручная компенсация прогиба, инвертор заднего упора) листогибочный гидравлический пресс Усилие 1250 кН Рабочая длина 3200 мм Мощность двигателя 7,5 кВт Рабочая скорость 8 мм/с Вес 7000 кг Усилие,кН 1250 Усилие, тонн 125 Рабочая длинна, мм 3200 Расстояние между колоннами, ...
 09/09/2025
MetalTec HBM 160/3200M (E22, инвертор заднего упора) листогибочный гидравлический пресс Усилие 1600 кН Рабочая длина 3200 мм Мощность двигателя 11 кВт Рабочая скорость 8 мм/с Вес 9000 кг Усилие,кН 1600 Усилие, тонн 160 Рабочая длинна, мм 3200 Расстояние между колоннами, мм 2600 Глубина подачи (зев),...
Компании в категории Прессы листогибы
Компании дилеры и магазины, которые совсем недавно были зарегистрированы на сайте. Посмотрите товары компаний, Вы точно найдете то, что Вам нужно, будь то "Прессы листогибы" или что-то другое.
Прессы листогибы объявления на ОБОРУДОВАНИЕ ПРОФ ОНЛАЙН
Добро пожаловать в специализированный B2B-каталог промышленных прессов-листогибов. Листогибочные прессы (вертикально-гибочные прессы с ЧПУ и ручным управлением) — это тяжелое стационарное оборудование, предназначенное для точной холодной гибки листового металла методом опускания верхней траверсы (пуансона) в неподвижную матрицу. Данный класс оборудования незаменим на серийных производствах для изготовления сложных гнутых профилей, коробов, деталей корпусов приборов и ответственных металлоконструкций из конструкционных сталей по ГОСТ 19281-2014.
Инженерная практика: синхронизация осей Y1/Y2, допуски и Анурьев
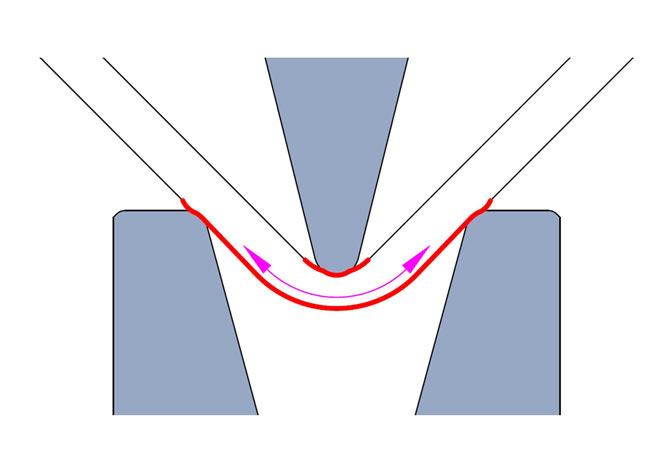
В отличие от поворотных листогибов, точность угла на листогибочном прессе зависит от глубины погружения пуансона в ручей матрицы (с точностью до микрона). Согласно Справочнику Анурьева (Том 3), упругий отскок металла требует жесткого контроля геометрии на протяжении всей длины гиба. На современных прессах с ЧПУ за это отвечает прецизионная синхронизация левого и правого гидроцилиндров траверсы (независимые оси Y1 и Y2), работающие в связке с оптическими линейками.
Если на б/у прессе сбивается калибровка этих осей, траверса начинает идти с микроперекосом. В результате угол гиба слева и справа заготовки будет отличаться, что гарантированно приведет к браку деталей корпусов. Для ответственного машиностроительного проката жестко учитываются допуски перпендикулярности и прямолинейности кромок, регламентированные ГОСТ 12.2.017-93.
При длительной работе пресса листогиба операторы часто сталкиваются с появлением неприятного писка, скрежета или микрогоризонтальных рывков траверсы при опускании. Причина — засорение и высыхание смазки на текстолитовых или полимерных направляющих ползуна. Чтобы решить проблему, тщательно очистите направляющие ветошью с керосином или уайт-спиритом от старой налипшей графитовой смазки и металлической пыли. Затем нанесите тонкий слой специализированного масла для направляющих скольжения (класса Mobil Vactra №2 или аналог). Скрежет и рывки пропадут, а точность позиционирования по осям Y1/Y2 сразу восстановится.
Если на производстве разово потребовалось сделать большой радиусный гиб на листе металла (например, дугу кожуха), а в наличии есть только стандартные острые V-матрицы, цеховые мастера используют метод «шагового гиба» (ротационная гибка или пошаговый гиб / bumping). В контроллер ЧПУ закладывается программа, которая делает серию последовательных легких прижимов с шагом в 3–5 мм на минимальную глубину. Траверса плавно «простукивает» лист по дуге, и на выходе вы получаете идеальный радиусный элемент без затрат на покупку специальной круглой оснастки.
Полезные советы и FAQ по эксплуатации прессов листогибов
Что такое система крепления оснастки Amada-Promecam и почему она так популярна?
Европейская система крепления инструмента Amada-Promecam (или евростандарт) является самой распространенной в мире для прессов листогибов. Пуансон фиксируется в промежуточных адаптерах с помощью быстросъемных прижимов, а матрица устанавливается на универсальный подлолобник станины. Покупка б/у пресса листогиба с таким типом крепления — это огромный плюс для B2B-бизнеса, так как вы сможете легко найти и купить как стандартные, так и специализированные ножи и пуансоны у любого регионального поставщика инструмента.
Как лазерная система защиты пальцев влияет на производительность пресса?
Согласно требованиям безопасности кузнечно-прессового машиностроения, современные прессы оснащаются лазерными оптическими барьерами (например, системы DSP или Лазерсейф). Оптический луч идет строго под кончиком пуансона: если рука оператора попадает в опасную зону гибки, траверса намертво блокируется за доли секунды. На старых б/у станках без лазеров операторы вынуждены работать на пониженной (безопасной) скорости опускания ползуна, что снижает общую скорость серийного выпуска деталей в 1.5–2 раза.
Какое масло необходимо заливать в гидросистему листогибочного пресса?
Для прессов листогибов используется высококачественное бесцинковое гидравлическое масло с высокой стойкостью к сдвигу и индексом вязкости ISO VG 46 (например, Mobil DTE 25 или Shell Tellus S2 MX 46). Использование дешевого веретенного масла (И-20А) категорически запрещено. Оно быстро вспенивается под высоким давлением, приводит к кавитации в гидронасосе и быстро разрушает прецизионные пропорциональные клапаны (следящие гидрораспределители), ремонт которых стоит огромных денег.