
Аксессуары, расходники, запчасти для листогибов
Свежие объявления
 17/09/2026
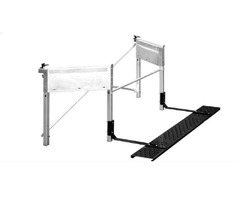
Стойка Tapco SuperMax США Производитель: Tapco страна-производитель: США Вес: 60 кг
 17/09/2026
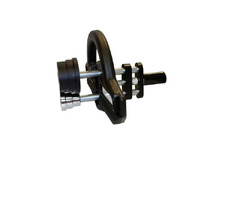
Tapco Brake Buddy. Приспособление для прокатки профилей к станкам Tapco Производитель: Tapco Габариты (ДхШхВ): 400×250×400 мм Вес: 6 кг Инструмент для быстрого изготовления готовых профилей (ребра жесткости, декоративные элементы и т. д.) Быстро и легко формирует готовые профильные изделия из алюмин...
 17/09/2026
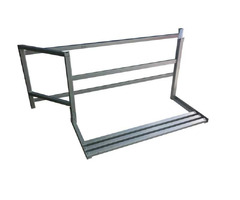
Стойка Tapco SuperMax Россия Производитель: Tapco Габариты (ДхШхВ): 1800×200×100 мм Габариты - 2-а места 1. 600х600х100 2. 1800х200х100 Вес: 40 кг Стойка для всех видов станков SuperMax. На станок длиной 4.4 м. - выписывается 2 шт. Производство - Россия. Стойка Tapco SuperMax Габариты 1ого места 600...
 17/09/2026
Угломер Tapco Max 20 в комплекте. Угломер Tapco Max 20 комплект к ручному листогибу. Производитель: Tapco Вес: 1 кг Удобное оборудование позволяющее с большой точностью выставить угол гиба на ручном листогибочном станке. Гарантия на угломер 12 месяцев. Производитель: Россия.
 17/09/2026
Стойка Tapco Max 20 универсальная для листогибочного станка с ручным приводом. Стойка Tapco Max 20 Россия Производитель: Tapco Вес: 30 кг Гарантия на стойку 12 месяцев. Стойка для станка Tapco универсальная (Россия) (для станков МАХ20; PRO-14; PRO-19.): высота стоек - от пола до основания площадок 8...
 17/09/2026
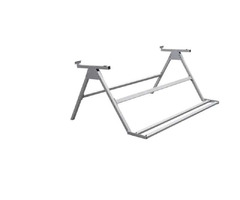
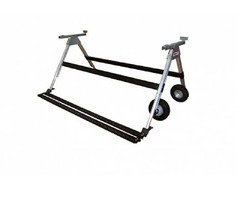
Стойка Tapco Max 20 для ручного листогиба российского производства с ручным приводом. Стойка Tapco Max 20 Россия Бренд: Tapco Вес: 30 кг Гарантия 12 месяцев Высота стоек - от пола до основания площадок 827,5мм Стойка прочная и устойчивая для станков серии Tapco Max 20. Удобная в работе, повышает про...
 17/09/2026
Стойка Tapco Max 20 для ручного листогиба США. Подходит для листогибочных станков линейки Tapco Max 20. Параметры: Бренд: Tapco Страна-производитель: США Вес: 60 кг Гарантия 1 год.
 17/09/2026
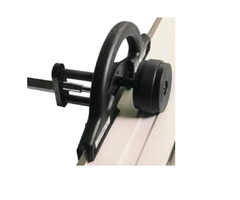
Приспособление для прокатки профилей Tapco Brake Buddy к ручным листогибочным станкам Tapco. Быстрая работа и профессиональное качество готовой детали. Значительно повышает производительность и облегчает труд. Приспособление для прокатки профилей к станкам Tapco Инструмент для быстрого изготовления ...
 14/09/2025
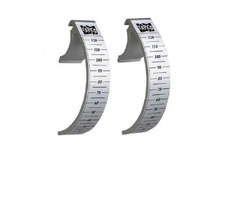
Угломер Tapco SuperMax (комплект) Бренд: Tapco Производитель: Россия Вес: 1 кг
Компании в категории Аксессуары, расходники, запчасти для листогибов
Компании дилеры и магазины, которые совсем недавно были зарегистрированы на сайте. Посмотрите товары компаний, Вы точно найдете то, что Вам нужно, будь то "Аксессуары, расходники, запчасти для листогибов" или что-то другое.
Аксессуары, расходники, запчасти для листогибов объявления на ОБОРУДОВАНИЕ ПРОФ ОНЛАЙН
Бесперебойная работа заготовочного цеха и точность формообразования деталей напрямую зависят от качества и своевременной замены расходных материалов. Износ мелкого узла, выработка ресурса или нарушение геометрии режущей кромки инструмента неизбежно приводят к аварийной остановке всей линии, браку дорогостоящего проката и приносят прямые убытки предприятию. В данном специализированном каталоге вы можете подобрать оригинальные комплектующие и сертифицированные аналоги для ручных, гидравлических, электромеханических и магнитных листогибов.
- ✔Режущий сменный инструмент — оригинальные роликовые ножи (включая популярные американские серии Tapco MAX Cut-Off и запчасти к ним), отрезные диски и направляющие шины для раскроя листового проката без заусенцев и повреждения цинкового или полимерного слоя по ГОСТ 34180-2017.
- ✔Гибочная оснастка (инструмент для прессов) — закаленные пуансоны различных конфигураций (радиусные, острые, модифицированные), V-образные одноручьевые и многоручьевые матрицы, а также сменные сегменты для ручных сегментных станков. Правильный подбор радиуса пуансона под толщину листа гарантирует отсутствие микротрещин на внешнем радиусе гиба.
- ✔Средства модернизации и эргономики — усиленные напольные стойки (оригинального производства США и жесткие российские аналоги), приспособления для быстрой накатки ребер жесткости (типа Brake Buddy) и аналоговые или цифровые угломеры для контроля угла до 90°.
- ✔Ремкомплекты и элементы привода — эксцентрики, прижимные болты, компенсирующие газовые амортизаторы поворотной балки, манжеты, сальники и уплотнения для гидроцилиндров, работающих в условиях высоких давлений.

Инженерная практика: износ оснастки и подбор твердости
При интенсивной эксплуатации листогибов рабочие кромки матриц и пуансонов подвергаются колоссальным истирающим нагрузкам. Согласно техническим регламентам, профессиональная оснастка должна иметь твердость не менее 45–50 HRC по Роквеллу для исключения преждевременного смятия металла. При работе с тонколистовым оцинкованным прокатом критически важно контролировать радиальный зазор на роликовых ножах: если зазор превышает 0,05–0,1 мм, станок начинает «жевать» металл, затягивая полимерное покрытие и формируя опасный заусенец, что ухудшает сборку готовых доборных элементов или вентиляционных коробов.
При гибке окрашенного проката (пластизол, пурал) на стальных V-образных матрицах гидравлических прессов на наружной стороне угла детали часто остаются следы трения и микроцарапины. Это нарушает требования СНиП II-26-76 (Кровли) к коррозионной стойкости узлов. Чтобы полностью решить эту проблему без покупки дорогостоящей полиуретановой оснастки, цеховые мастера используют защитную полиуретановую ленту или обычную армированную пленку толщиной 100–200 мкм. Её накладывают прямо на зеркало матрицы перед каждым циклом. Пленка работает как демпферный скользящий слой: металл плавно заходит в ручей без прямого контакта со сталью, сохраняя краску в идеальном состоянии.
Полезные советы и FAQ по ГОСТам и выбору запчастей
Какая твердость должна быть у пуансонов и матриц для работы со сталью по ГОСТ?
Для долговечной работы гибочной оснастки и исключения преждевременного износа, твердость рабочих кромок пуансона и матрицы должна составлять не менее 45–50 HRC по Роквеллу. При гибке жесткой нержавеющей стали или толстого проката рекомендуется использовать оснастку с лазерной закалкой до 55–60 HRC, что предотвращает появление вмятин и деформацию инструмента.
Как часто нужно проверять и регулировать зазор на роликовых ножах?
На ручных станках (типа Tapco, Van Mark) радиальный и осевой зазор отрезного ножа рекомендуется проверять перед началом каждой смены или при переходе на другой тип металла. Оптимальный зазор должен быть в пределах 0,05–0,1 мм от толщины листа. Превышение этого допуска приводит к образованию заусенцев и повреждению полимерного покрытия по ГОСТ 34180-2017.
В чем разница между оригинальными газовыми амортизаторами и дешевыми аналогами?
Оригинальные газовые пружины (амортизаторы поворотной балки) рассчитаны на строго определенное усилие компенсации (в Ньютонах) и ресурс от 50 000 циклов. Дешевые автомобильные или мебельные аналоги быстро теряют давление, что приводит к неравномерному прижиму, повышенной нагрузке на руки оператора и нарушению плоскостности гиба.