
Вальцы
Свежие объявления
 23/02/2026
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 4100х240. Рабочая длина мм 4100 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 5 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 6 Толщина листа с предподгибом При минимальном диа...
 23/02/2026
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 4100х300. Рабочая длина мм 4100 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 10 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 12 Толщина листа с предподгибом При минимальном д...
 23/02/2026
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 4100х380. Рабочая длина мм 4100 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 13 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 16 Толщина листа с предподгибом При минимальном д...
 23/02/2026
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 4100х460. Рабочая длина мм 4100 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 20 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 30 Толщина листа с предподгибом При минимальном д...
 22/10/2025
Компания REALREZ предлагает купить вальцовочные станки собственного производства. Это небольшие по габаритам и достаточно легкие ручные станки мобильного формата. Их можно поставить в любом месте, прямо на строительной площадке, они не требуют подключения к электросети. Прекрасный выбор для производ...
 19/10/2025
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 4100х550. Рабочая длина мм 4100 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 30 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 40 Толщина листа с предподгибом При минимальном д...
 16/10/2025
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 3070х210. Рабочая длина мм 3070 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 6 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 7 Толщина листа с предподгибом При минимальном диа...
 16/10/2025
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 3070х280. Рабочая длина мм 3070 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 10 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 12 Толщина листа с предподгибом При минимальном д...
 16/10/2025
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 3070х320. Рабочая длина мм 3070 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 13 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 16 Толщина листа с предподгибом При минимальном д...
 16/10/2025
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 3070х380. Рабочая длина мм 3070 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 20 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 25 Толщина листа с предподгибом При минимальном д...
 16/10/2025
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 3070х460. Рабочая длина мм 3070 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 30 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 40 Толщина листа с предподгибом При минимальном д...
 15/10/2025
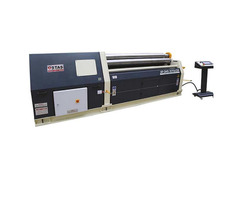
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2570х210. Рабочая длина мм 2570 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 8 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 10 Толщина листа с предподгибом При минимальном ди...
 15/10/2025
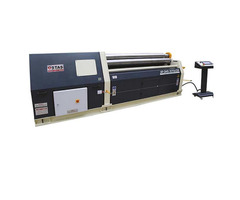
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2570х240. Рабочая длина мм 2570 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 10 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 12 Толщина листа с предподгибом При минимальном д...
 15/10/2025
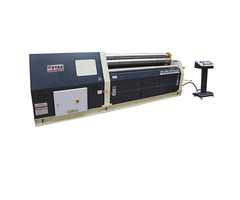
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2570х280. Рабочая длина мм 2570 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 13 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 15 Толщина листа с предподгибом При минимальном д...
 15/10/2025
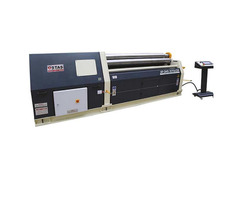
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2570х300. Рабочая длина мм 2570 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 16 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 18 Толщина листа с предподгибом При минимальном д...
 15/10/2025
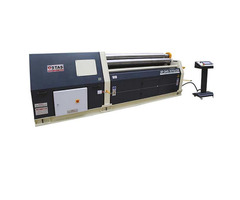
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2570х350. Рабочая длина мм 2570 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 20 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 25 Толщина листа с предподгибом При минимальном д...
 14/10/2025
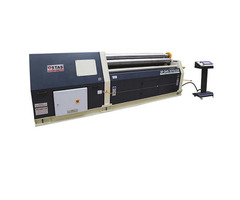
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2570х420. Рабочая длина мм 2570 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 30 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 35 Толщина листа с предподгибом При минимальном д...
 14/10/2025
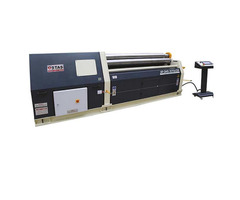
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2570х500. Рабочая длина мм 2570 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 40 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 50 Толщина листа с предподгибом При минимальном д...
 14/10/2025
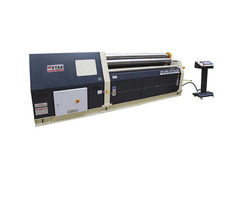
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2570х550. Рабочая длина мм 2570 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 45 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 55 Толщина листа с предподгибом При минимальном д...
 13/10/2025
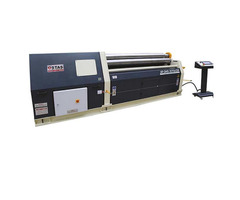
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2070х380. Рабочая длина мм 2070 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 30 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 40 Толщина листа с предподгибом При минимальном д...
 13/10/2025
Вальцы трёхвалковые гидравлические Ostas 3R-OHS 2070х420. Рабочая длина мм 2070 Толщина листа без предподгиба При минимальном диаметре изделия, равном 1,5 диаметра верхнего вала мм 35 При минимальном диаметре изделия, равном 5 диаметрам верхнего вала 40 Толщина листа с предподгибом При минимальном д...
Компании в категории Вальцы
Компании дилеры и магазины, которые совсем недавно были зарегистрированы на сайте. Посмотрите товары компаний, Вы точно найдете то, что Вам нужно, будь то "Вальцы" или что-то другое.
Вальцы объявления на ОБОРУДОВАНИЕ ПРОФ ОНЛАЙН
Добро пожаловать в специализированный раздел промышленного оборудования для радиусной гибки. Вальцы (листогибочные трёх- и четырёхвалковые машины) являются ключевым технологическим звеном при производстве цилиндрических обечаек, сварных труб, воздуховодов и резервуаров. При подборе вальцовочного станка под конкретные задачи B2B-бизнеса специалисты разделяют оборудование на три основные группы:
- ✔Трехвалковые симметричные вальцы — классический и наиболее доступный вариант для прокатки цилиндров стандартных радиусов.
- ✔Трехвалковые асимметричные машины — позволяют выполнять качественную подгибку передней и задней кромок листа за счёт смещённого расположения валов.
- ✔Четырёхвалковые станки (в т.ч. с ЧПУ) — прецизионное оборудование для серийного производства, обеспечивающее подгибку обоих краёв за один проход без извлечения листа.
Инженерная практика: технический регламент и допуски

Рис. 1. Кинематическая схема трехвалковой листогибочной машины (вальцов).
При расчёте требуемого усилия вальцевания и подборе б/у станков по заложенной мощности критически важно опираться на расчётные формулы из Справочника конструктора-машиностроителя Анурьева (Том 3). Расчёт должен учитывать предел текучести стали (σs) и направление волокон после проката.
Технологический нюанс борьбы с «прямым участком»: При прокатке заготовки на стандартных трёхвалковых симметричных машинах из-за конструктивного расстояния между нижними валами на концах листа неизбежно остаётся плоский, недогнутый участок длиной 1.5 – 2 толщины листа. Для ответственных конструкций (например, резервуаров по ГОСТ) этот дефект недопустим — инженеру необходимо закладывать технологический припуск под последующую обрезку кромок или выполнять предварительный подгиб краёв на прессе.
Поперечная прокатка требует меньших усилий оборудования, однако на минимальных радиусах гибки резко возрастает риск образования поверхностных микротрещин, если листовой прокат не соответствует требованиям ГОСТ 19281-2014 для низколегированных сталей.
При вальцевании длинных обечаек на предельных для станка толщинах листов (особенно на б/у оборудовании) средняя часть рабочих валов неизбежно прогибается под нагрузкой. Из-за этого края цилиндра сжимаются плотно, а в центре образуется недокат (эффект «бочки»). Если станок не оборудован системой автоматического бомбирования (противопрогиба), опытные мастера используют проверенное решение: в среднюю зону под заготовку подкладывают полосу тонкого картона или рубероида (толщиной 0.5–1.0 мм). Это искусственно увеличивает радиус в центре и компенсирует упругую деформацию вала, позволяя получить идеальную геометрию цилиндра без брака.
Полезные советы и FAQ по ГОСТам и выбору станков
Каков минимальный радиус гибки листа на вальцах без потери прочности металла на растяжение?
Согласно таблицам допусков Анурьева, для углеродистых сталей общего назначения (например, Ст3сп по ГОСТ 380-2005) минимальный радиус внутренней гибки в холодном состоянии должен составлять не менее 1.5 – 2 толщин исходного листа. Для высокопрочных легированных сталей этот коэффициент увеличивается. Превышение предельных режимов деформации ведёт к критическому утонению стенки в зоне растяжения и волокнистым разрывам металла.
Как тип вальцовочного оборудования влияет на соответствие вентиляционных изделий ГОСТ 24751-81?
ГОСТ 24751-81 жёстко регламентирует размеры, форму и допуски для систем вентиляции. Для формирования герметичных круглых воздуховодов без отклонений по овальности рекомендуется использовать 3-х валковые асимметричные или 4-х валковые станки. Они исключают проскальзывание тонколистового оцинкованного проката по ГОСТ 14918-2020 и позволяют идеально прокатать кромки под последующую сборку фальцевого замка.
Какие дефекты рабочих валов критичны при покупке и проверке б/у кузнечно-прессового оборудования?
При оценке б/у вальцев в соответствии с нормами точности по ГОСТ 12.2.017-93 первоочередное внимание уделяется износу «бочки» рабочих валов. При длительной эксплуатации центральная часть валков истирается быстрее краев. При работе на станке с такой выработкой невозможно получить идеальную цилиндрическую форму на тонком листовом металле — заготовка будет получать деформацию профиля типа «бочка» или «песочные часы», что приведёт к браку при автоматической сварке продольного шва.